


- 金工品
- 山形県
山形鋳物 ヤマガタイモノ
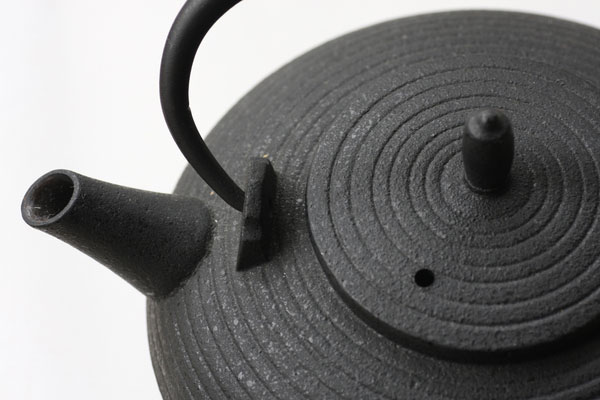
鉄器の重厚感を保ちながら、薄手で繊細な肌合いと端正な造形を実現する山形鋳物。「型挽き」や「紋様押し」「肌打ち」などの伝統技法により、茶の湯釜や鉄瓶、花器などに精緻な表情を生み出します。1975年(昭和50年)、国の伝統的工芸品に指定されました。
Description / 特徴・産地
山形鋳物とは?
山形鋳物(やまがたいもの)は、山形県山形市で作られている金工品です。1975年(昭和50年)2月17日に、国の伝統的工芸品に指定されました。
山形鋳物には、鉄瓶、茶の湯釜、鍋、置物などの「工芸鋳物」と、機械部品や産業用部品などの「機械鋳物」があり、伝統工芸と工業生産の両方が発達してきました。
工芸鋳物の大きな特徴は、鉄器の重厚感を持ちながら、比較的薄手で、きめ細かな鋳肌に仕上げられることです。この質感を生み出すため、砂型を用いた「挽き型」や「込め型」、鋳型表面に文様を施す「紋様押し」、繊細な肌合いを作る「肌打ち」などの伝統技法が用いられます。
国指定の伝統的技法では、溶けた金属と接する鋳物砂に「真土(まね)」を用い、鋳型を焼成または乾燥させて仕上げます。鉄器には漆や鉄漿を用いて着色し、料理用具には必要に応じて「金気止め」を施します。
主な素材は、鉄器では砂鉄または鋳物用銑鉄、銅器では銅合金です。茶の湯釜や鉄瓶をはじめ、花器、置物、鍋、寺社用具など、用途に応じた多様な鋳物が作られています。
現在も山形市では、伝統的な工芸鋳物の技術と、近代以降に発展した機械鋳造の技術が共存し、山形を代表する金属加工産業として受け継がれています。
History / 歴史

山形鋳物の起源については、平安時代後期に源頼義に従って山形地方を訪れた鋳物師が、馬見ヶ崎川流域の砂や周辺の土が鋳型づくりに適していることを見いだし、その一部がこの地にとどまったことに始まるという伝承があります。
一方、国の伝統的工芸品の指定資料では、山形の鋳物について14世紀末から記録があり、16世紀末には産地形成が進んだとされています。
山形鋳物が本格的に発展したのは、戦国時代末期から江戸時代初期にかけてです。山形城主・最上義光は城下町の整備を進め、鋳物師や鍛冶職人などを職人町に集めました。現在の銅町や鍛冶町につながる町割りが形成され、鋳物産業の基盤が整えられました。
江戸時代には、日用品、仏具、寺社用具などが作られ、出羽三山参詣の広がりとともに、土産物や生活用品として山形の鋳物が各地へ流通しました。
技術の向上に伴い、梵鐘や灯籠などの大型鋳物も作られるようになりました。さらに、茶の湯釜や鉄瓶など、精密な鋳型づくりと美しい鋳肌を必要とする工芸鋳物の技術も発達していきました。
明治時代以降は近代産業の発展に伴い、機械部品などの鋳造も行われるようになりました。大正から昭和にかけては機械鋳物の分野が拡大し、山形は工芸鋳物と機械鋳物の双方を生産する産地へ発展しました。
1973年(昭和48年)には、山形市西部に鋳物工業団地が整備され、多くの鋳造事業者が移転しました。
1975年(昭和50年)2月17日には、「山形鋳物」が国の伝統的工芸品に指定されました。現在も山形市では、挽き型、込め型、紋様押し、肌打ちなどの伝統技法を用いた工芸鋳物が制作されています。
Production Process / 制作工程
- 1 図案・原型づくり
制作する鋳物の用途や形、大きさを決め、図案をもとに原型や型板などを準備します。
茶の湯釜、鉄瓶、花器、置物、鍋など、製品によって形状や鋳造方法が異なるため、肉厚や文様、中空部分などを考慮して設計します。
挽き型を用いる場合は、回転させながら鋳型を成形するための型板を作ります。込め型では木型などの原型を準備し、ろう型を用いる場合は、ろうで原型を作ります。 - 2 鋳型づくり
鋳物砂を用いて鋳型を作ります。
山形鋳物では、国指定の伝統的技法として「挽き型」と「込め型」が用いられ、込め型にはろう型も含まれます。
挽き型では、軸を中心に型板を回転させながら砂を削り、釜や鉄瓶などの円形の鋳型を成形します。込め型では、原型の周囲に鋳物砂を詰めて形を写し取ります。
溶けた金属と接する鋳型表面には、きめ細かな「真土(まね)」を用いて表面を整えます。鋳型の精度は、完成した鋳物の形や鋳肌に大きく影響します。 - 3 紋様押し・肌打ち
鋳型の表面に、製品に応じた文様や鋳肌を施します。
「紋様押し」では、文様を彫った型や道具を鋳型に押し当て、あられ文様などの装飾を一つずつ付けていきます。
「肌打ち」では、鋳型表面を専用の道具で細かく整え、山形鋳物特有の繊細な鋳肌を作ります。
鉄瓶や茶の湯釜などでは、必要に応じて環付けなどの部品を取り付ける位置もこの段階で整えます。 - 4 中子づくり・鋳型の乾燥/焼成
鉄瓶や茶の湯釜など中空の製品では、内部の空洞を作るための「中子」を制作します。
中子は外側の鋳型との間に一定の隙間ができるよう正確に成形し、その隙間が完成品の厚みになります。
外型と中子を十分に乾燥させ、必要に応じて焼成します。鋳型に残った水分を取り除くことで、注湯時の不具合を防ぎ、安定した鋳造につなげます。
その後、外型と中子を正確に組み合わせ、金属を流し込むための湯口や湯道などを整えます。 - 5 金属の溶解・注湯
鉄器には砂鉄または鋳物用銑鉄、銅器には銅合金など、製品に適した金属材料を用います。
材料を炉で溶解し、不純物などを取り除きながら、鋳造に適した状態に整えます。
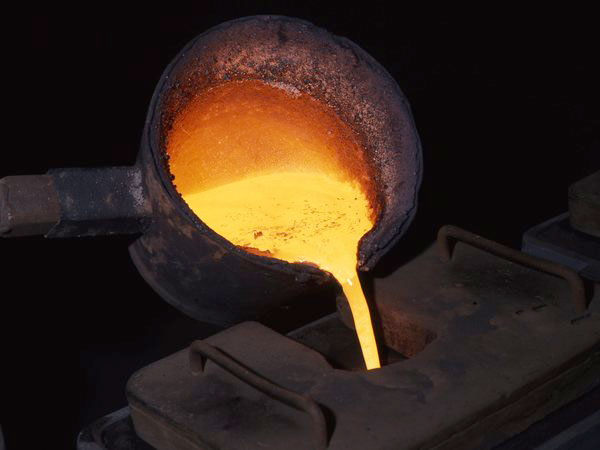
十分に溶けた金属を取鍋に受け、湯口から鋳型へ慎重に流し込みます。この作業を「注湯」といいます。
鋳型の隅々まで金属が行き渡るよう、温度や流し込む速度などを見極めながら作業します。 - 6 型ばらし・砂落とし
注湯した金属が十分に固まった後、鋳型を壊して鋳物を取り出します。
この作業を「型ばらし」といい、鋳物の表面や内部に付着した鋳物砂を丁寧に落とします。
中子を使用した製品では、内部の中子も取り除きます。
この段階で、鋳造が正しく行われているか、割れや欠けなどがないかを確認します。 - 7 研磨・仕上げ
型から取り出した鋳物には、湯口や湯道、鋳張りなどの不要な部分が残っています。
これらを切り落とし、金槌、鏨、やすり、研磨道具などを用いて形を整えます。
表面の細かな凹凸を調整し、文様や鋳肌を損なわないよう注意しながら仕上げます。
鉄瓶や茶の湯釜などでは、蓋や鉉などの部品との合わせも確認し、必要に応じて調整します。 - 8 着色・金気止め
最後に、製品の用途や材質に応じて表面仕上げを行います。
鉄器では、漆や鉄漿などを用いて着色します。表面を加熱しながら漆を焼き付けるなど、製品に応じた方法で色調と質感を整えます。
銅器では、硫酸銅、緑青、鉄漿などを用いて着色し、表面に独特の色合いを生み出します。
鍋などの料理用鉄器には、必要に応じて「金気止め」を施します。表面を加熱するなどして酸化皮膜を形成し、鉄特有の金気を抑えるための処理です。
最後に、色むらや表面状態、形、機能などを確認して、山形鋳物の完成です。
Facility Information / 関連施設情報
ぐっと山形
-
住所
-
電話023-688-5500
-
定休日元日(大晦日・メンテナンス休業等)
-
営業時間9:00~17:30 ※夏期と冬期は閉店時間が異なります
-
HP

Related Artists / 山形鋳物に関連する作家
- ギャラリージャパンの作家ページに遷移します
Other Metal works / 金工品一覧
- 南部鉄器
- 高岡銅器
- 山形鋳物
- 堺打刃物
- 東京銀器
- 越前打刃物
- 大阪浪華錫器
- 土佐打刃物
- 燕鎚起銅器
- 信州打刃物
- 播州三木打刃物
- 肥後象がん
- 越後三条打刃物
- 越後与板打刃物
- 千葉工匠具
- 東京アンチモニー工芸品