


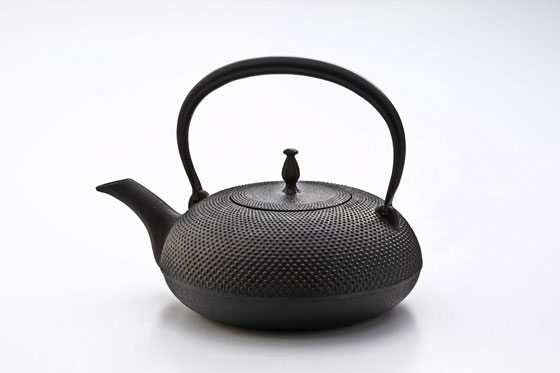
- 金工品
- 岩手県
南部鉄器 ナンブテッキ
鉄ならではの重厚感と、使い込むほど深まる風合いが魅力の南部鉄器。優れた保温性や熱伝導性を備え、鉄瓶に施されるアラレ文様など、実用性と素朴で力強い美しさを兼ね備えています。1975年(昭和50年)、国の伝統的工芸品に指定されました。
Description / 特徴・産地
南部鉄器とは?
南部鉄器(なんぶてっき)は、岩手県の盛岡市と奥州市を中心に作られている鋳鉄製品です。盛岡と水沢にはそれぞれ異なる鋳物づくりの歴史があり、現在はいずれも南部鉄器の主要な産地となっています。1975年(昭和50年)には、国の伝統的工芸品に指定されました。
南部鉄器は、鋳鉄ならではの重厚感と優れた蓄熱性を備え、適切に手入れすることで長く使うことができます。鉄瓶や急須、鍋などの実用品をはじめ、風鈴やインテリア用品など、さまざまな製品が作られています。
鉄瓶の表面には、アラレ文様をはじめとするさまざまな文様が施されます。なかでも、細かな突起を一つひとつ規則正しく並べたアラレ文様は、南部鉄器を代表する意匠の一つです。職人が鋳型に文様を丁寧に施すことで、鋳鉄の力強さの中に繊細な表情が生み出されます。
また、鉄瓶では内面を高温で焼いて酸化皮膜を形成する「金気止め」などの技法が用いられます。こうした鋳造や仕上げの技術が受け継がれ、実用性と造形美を兼ね備えた南部鉄器が現在も作られています。
History / 歴史
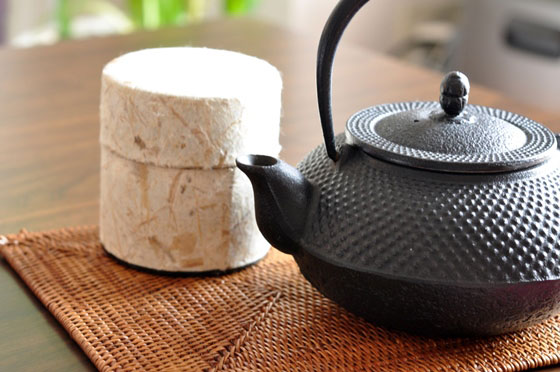
南部鉄器には、盛岡と水沢という二つの主要な産地があり、それぞれ異なる歴史を持っています。
盛岡では江戸時代初期から、南部藩の保護と奨励のもとで鋳物づくりが発展しました。盛岡周辺は鉄や砂鉄、木炭など鋳物の製作に必要な資源に恵まれており、藩の産業として茶の湯釜や鉄器などが作られるようになりました。1659年(万治2年)には、南部藩主が京都から釜師の小泉仁左衛門を招き、茶の湯釜を作らせたとされています。
その後、三代目小泉仁左衛門の頃には、茶の湯釜を小型化し、注ぎ口と鉉(つる)を付けた鉄瓶が作られるようになりました。鉄瓶は日常の湯沸かし道具として広まり、盛岡を代表する鋳物製品の一つへと発展していきました。
一方、水沢では、平安時代末期に藤原清衡が近江国から鋳物師を招き、武具や生活用具などを作らせたことが鋳物づくりの始まりとされています。その後も鋳造技術が受け継がれ、現在の奥州市水沢は盛岡と並ぶ南部鉄器の主要産地となりました。
明治時代に入ると、南部鉄器は鉄瓶を中心に広く知られるようになります。1908年(明治41年)には、東北地方を訪れた皇太子嘉仁親王(のちの大正天皇)の前で、八代目小泉仁左衛門が鉄瓶の鋳造を実演し、その様子が新聞で報じられたことで、南部鉄器の名が全国に広まるきっかけの一つとなりました。
第二次世界大戦中は、鉄資源の統制によって鉄瓶などの日用品の生産が大きく制限されましたが、職人たちは技術を守るための活動を続け、戦後へと受け継ぎました。戦後は生活様式の変化に対応しながら、鉄瓶や急須、鍋だけでなく、現代の暮らしに合わせた多様な製品が作られるようになりました。
1975年(昭和50年)には、盛岡と水沢の鋳物産地を含む南部鉄器が国の伝統的工芸品に指定されました。現在も、それぞれの産地で培われてきた鋳造技術が受け継がれ、国内外で幅広く使われています。
Production Process / 制作工程
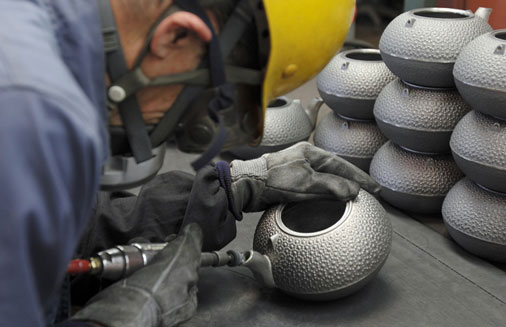
- 1.作図 南部鉄器作りの最初の工程は、作図です。丸型や平丸型など、鉄器の形状を決め、原寸大の図面を描きます。続いて、図面を元にして完成品の縦断面図を木型で作ります。木型は鋳型を作るために必要なもので、現在の木型は鉄板製ですが、昔は文字通り木で型を作っていました。
- 2.鋳型づくり 実型(さねがた)の中に、砂や粘土などを入れ、木型を回転させて鋳型を作っていきます。鋳型を作るための砂は1種類ではありません。最初は粗い砂から始め、徐々にきめの細かい砂に変えていきます。なお、木型を回転させる際には、上下左右にぶれると形が崩れてしまうので注意が必要です。加えて、かん付と注口、つまみを粘土で作ります。
- 3.文様押し・肌打ち 鋳型が出来たら、砂が乾燥しないうちに文様をつけます。代表的なアラレ文様も、この段階で鋳型に一つひとつ押して施します。文様ができたら南部鉄器独特の表面にするために、肌打ちを行います。肌打ちとは、鋳型に筆や布タンポなどで砂をつける作業です。砂を付けることで、ざらりとした独特な味わいが生まれます。肌打ちまで終わった鋳型は、一度しっかりと乾かしてから炭火を使って900~1300度程度の温度で焼き固めます。型焼きの時間はデザインによって異なります。なお、焼き割れが生じた際には筆やヘラで修正します。
- 4.中子づくり 肌打ちまで終わった鋳型を使って工程2の鋳型づくりと同じ要領で、中子づくりを行い、型焼きをします。焼き砂や川砂、埴汁などをまぜあわせ、次に、中子に必要な砂をつくります。また取り型をろくろに乗せ、椀状にするように型の内側に先ほどつくった中子砂を押し付け、土台となる胴型と尻型をつくります。できあがったものをよく乾かし、中子に含まれていた水分を取り除きます。
- 5.鋳型の乾燥・焼成 できあがった鋳型を乾燥させたのちに、炭火を用いて800~1000度程で焼きます。焼き割れが生じた場合は筆などを使って形を整えます。尻型と蓋に湯道を作ったら鋳型の出来上がりです。
- 6. 型の組み立て 胴型を下に置き、中子を入れて組み立てます。中子には、溶かした鉄を流し込んだときに中子の浮き上がりを防ぐために、型持(かたもち)という鉄のパーツを2~3カ所置いて、その上から尻型を合わせます。
- 7.鋳込み 鋳型を組み立てたら、いよいよ鋳込みです。鉄を溶かし、鋳型に流し込む作業を「鋳込み」または「注湯」と呼びます。溶かした鋳物用銑鉄のことを「湯」と呼ぶため、「注湯」という表現がなされています。なお、湯を作るための作業は「吹き」と呼ばれています。湯は直接鋳型に注ぎ込まれるわけではなく、取柄(とりべ)と呼ばれるひしゃくで湯を受け、取柄から鋳型へ注ぎます。
- 8.仕上げ 鉄が冷えて固まったら、鋳型や中子を取り外します。この段階ではバリ(はみ出した湯がとけて固まったもの)があるため、バリを落とさなければなりません。バリがきれいに取れたら、金ブラシなどで全体を磨き上げます。ここまでできたら、いよいよ釜焼きです。鉄瓶は高温で焼き、内面に酸化皮膜を形成する「金気止め」を行います。これによって鉄の表面を安定させ、さびにくくします。
- 9.研磨と着色 釜焼き後、水漏れのチェックをしたら研磨と着色です。炭火で200~300度程度に熱し、刷毛で漆を塗ります。漆の焼き付けが終わったら、鉄錆とお茶を混ぜ合わせた「おはぐろ液」を刷毛で塗れば、着色の工程は完了です。
- 10.鉉(つる)の製作 鉉は専門の職人が作っています。仕上げまで完了した鉄瓶につるを付ければ、南部鉄器の完成です。
Representative Manufacturers / 代表的な製造元
岩鋳 イワチュウ
岩鋳鉄器館は、伝統の意匠「南部鉄器」の展示ギャラリーをはじめ、実際の鉄瓶製造工程を見学できるテーマパーク型の工場です。併設するショップには、鉄瓶を始め、キッチンウエア、小物類など多数、展示販売しております。
-
創業1902年6月 (明治35年)
-
定休日火曜日、年末年始
-
代表岩清水 弥生
-
営業時間10:00~17:00
-
住所
-
HP
-
電話019-635-2501
-
見学可 / 見学は無料です。ご自由にご見学していただけます。駐車場40台分完備

壱鋳堂 イッチュウドウ
壱鋳堂®は2009年に誕生した日本の工芸品の新しいブランドです。 使い易さを基準とした壱鋳堂の鋳鉄製品は、洗練さと流行に左右されることのない普遍性を意識し、 皆様のライフスタイルへ提案を続けます。
-
創業2009年 (平成21年)
-
代表佐藤 康大
-
営業時間9:00~17:30
-
住所
-
HP
-
電話019-681-0560
-
見学不可
Facility Information / 関連施設情報
岩鋳鉄器館
-
住所
-
電話019-635-2505
-
定休日火曜日、年末年始
-
営業時間10:00~17:00
-
アクセスJR東北新幹線・東北本線「盛岡駅」より約5km
-
HP
Related Artists / 南部鉄器に関連する作家
- ギャラリージャパンの作家ページに遷移します
Other Metal works / 金工品一覧
- 南部鉄器
- 高岡銅器
- 山形鋳物
- 堺打刃物
- 東京銀器
- 越前打刃物
- 大阪浪華錫器
- 土佐打刃物
- 燕鎚起銅器
- 信州打刃物
- 播州三木打刃物
- 肥後象がん
- 越後三条打刃物
- 越後与板打刃物
- 千葉工匠具
- 東京アンチモニー工芸品