


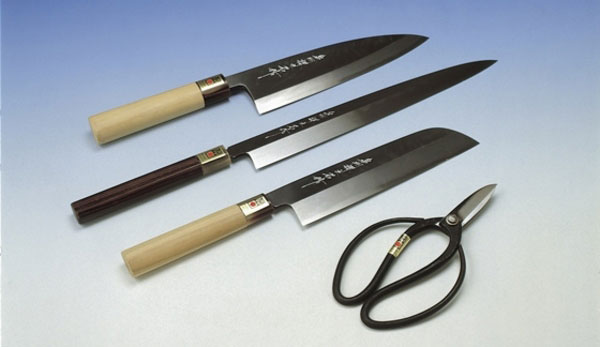
 写真提供:大阪府
- 金工品
- 大阪府
堺打刃物 サカイウチハモノ
地金と刃金を鍛接し、熟練の「鍛造」と「研ぎ」によって生み出される、鋭く長持ちする切れ味が特徴。鍛冶・研ぎ・柄付けを専門職人が分業し、用途に応じた多彩な包丁を作り上げます。1982年(昭和57年)、国の伝統的工芸品に指定されました。
Description / 特徴・産地
堺打刃物とは?
堺打刃物(さかいうちはもの)は、大阪府堺市、大阪市を中心に作られている包丁や鋏などの打刃物です。1982年(昭和57年)3月5日に、国の伝統的工芸品に指定されました。
堺打刃物の大きな特徴は、鋼を加熱して鎚で打ち延ばす鍛造と、用途に合わせて鋭い刃先を作る刃付けの技術、そして工程ごとに専門の職人が担当する分業制にあります。
伝統的な和包丁の多くは、刃となる硬い鋼の「刃金」と、粘りのある軟らかな鉄の「地金」を鍛接して作られます。一方、鋼一枚から作る「本焼き」の包丁もあり、製品の種類によって構造や製法が異なります。
鍛冶職人は、炉で熱した材料を鎚で繰り返し打ち延ばして成形し、焼き入れと焼き戻しによって刃に必要な硬さと粘りを与えます。
その後、刃付け職人が複数の砥石を使い分けて刃の厚みや角度を整え、切る素材や用途に適した刃先へ研ぎ上げます。最後に柄を取り付け、重心や取り付け状態を確認して完成させます。
出刃包丁、薄刃包丁、刺身包丁など、食材や調理方法に合わせたさまざまな形の和包丁が作られてきたことも堺打刃物の特徴です。また、国の伝統的工芸品の指定には鋏も含まれています。
長い歴史の中で培われた鍛造、熱処理、刃付けの技術は現在も職人によって受け継がれ、料理用包丁を中心にさまざまな刃物が作られています。
History / 歴史
堺では古くから金属加工の技術が発達してきました。
堺周辺には大規模な古墳が数多く築かれ、古墳時代にはその造営に必要な鋤や鍬などの鉄製工具が使われました。こうした地域の金属加工の歴史は、後世の堺の鍛冶文化を考えるうえで重要な背景の一つとされています。
16世紀になると、堺は国内外との交易で栄えました。1543年(天文12年)に日本へ鉄砲が伝来すると、金属加工技術を持つ堺でも鉄砲が生産され、戦国時代には主要な生産地の一つとなりました。
また、16世紀には日本にたばこが伝わり、天正年間(1573~1592年)頃には、たばこの葉を細かく刻むための「たばこ包丁」が堺で作られるようになりました。
堺のたばこ包丁は切れ味を評価され、江戸時代には幕府から「堺極」と呼ばれる印を付して販売することが認められました。これによって堺の刃物は全国へ広く知られるようになりました。
江戸時代には料理用の包丁の製造も発達し、出刃包丁をはじめ、用途に応じたさまざまな刃物が作られるようになりました。江戸時代後期には、生花鋏や植木鋏などの生産も盛んになり、それぞれの職人が専門化して産地を形成していきました。
近代になると、たばこの製造が機械化され、たばこ包丁の需要は減少しましたが、堺の職人たちは蓄積してきた鍛造や刃付けの技術を料理用包丁などへ生かしました。
鍛冶、刃付け、柄付けなどの分業体制も受け継がれ、堺は料理用打刃物の主要な産地として発展しました。
1982年(昭和57年)3月5日には、「堺打刃物」が国の伝統的工芸品に指定されました。
現在も堺市・大阪市では、伝統的な火造り、焼き入れ、刃付けなどの技術を受け継ぎながら、多様な包丁や鋏が作られています。
Production Process / 制作工程
- 1.刃金(鋼)付け 赤く熱した地金(軟鉄)と、ホウ酸・ホウ砂・酸化鉄などの粉末をつけた刃金(鋼)を重ね合わせて炉に入れて、約900度の熱を加えて柔らかくします。ハンマーで叩いて二つの金属を接着させ、刃物の基礎となる鉄板を作っていきます。
- 2.整形 鉄板を再び炉で600度~700度に加熱してうち延ばします。全体的にハンマーで叩いて薄く延ばし、地金と刃金をなじませながらだいたいの包丁の形を整えていきます。不必要な部分は切り落としていき、柄に差し込む部分も形づくります。
- 3.なまし 整形した包丁をわらの中に入れて自然に冷まさせます。灰になる過程で徐々に冷ますことで、内側のひずみを取り除きます。
- 4. 荒たたき 工程中にできた鎚跡(つちあと)やベト穴を平らにするため、熱を冷まして常温にした包丁の表面をハンマーで叩きます。荒たたきにより不必要な成分を叩き出され包丁が鍛えられます。また、ひずみやゆがみも取り除かれ厚みが均一になります。
- 5.裁ち廻し(たちまわし) 型に合わせて包丁の余分な部分を断ち落としていきます。
- 6.摺り回し(すりまわし) ゆがみやひずみを調節した後に、裏に刻印を打ちます。裁ち廻しのときに生じたかえりや不要な部分を削り落とし、全体をグラインダー(研磨したり,削ったりする機械)で仕上げます。ハンマーでたたいてねじれなどの修整も行います。
- 7.泥塗り 焼き入れで、焼きむらを抑えて素早く均一に冷却させるために泥を塗っておきます。泥を塗る前には包丁の油分や汚れをとりのぞき、塗った後は炉の余熱でよく乾かしておきます。
- 8.焼き入れ・焼き戻し 刃金は急激に冷ますことで成分が変わり硬くなります。焼き入れでは750度~800度に加熱した後に、一気に水の中に入れて冷却させて刃金の硬度を高めます。さらに焼き入れをした刃金を180度~200度に再度加熱し、自然に冷ます焼き戻しをします。包丁に水滴をたらしてその走り具合で温度を計るという技術と経験を要する工程ですが、これにより刃金に粘りが出て強くて欠けにくい刃が出来上がります。
- 9.刃付け(研ぎ)
刃付け(研ぎ)は良い鋼を包丁にするための工程で、荒研ぎ、本研ぎ、裏研ぎ、ぼかし、仕上げの順に行います。
・荒研ぎ 包丁の刃の基礎部分を荒く大雑把に研ぎますが、包丁の刃の角度を決める大事な工程です。研いだことで包丁がゆがんでいないかをこまめにチェックしながら行います。
・本研ぎ 本格的に刃をつけていく作業です。荒研ぎで出来た傷やゆがみを研磨して、包丁の刃の厚みも調整していきます。ここでもゆがみがないかをチェックしながらの作業です。
・裏研ぎ 刃の裏も軽く研ぎます。研ぎの目を少しずつ細かくしていき、全体的な傷を取ったりゆがみがないかチェックします。
・ぼかし 砥石の粉を練ったものを包丁の刃にこすり付けます。地金はくすんだ色合いで刃金は輝き、地金と刃鉄の境目がはっきりして見た目も美しくなります。
・仕上げ 非常に目の細かい砥石を使って丁寧に包丁の刃を研ぎ上げ、鋭い包丁の切れ味を完成させます。
Representative Manufacturers / 代表的な製造元
カモシタ カモシタ
-
住所
-
HP
-
電話072-222-5558
-
見学不可

Facility Information / 関連施設情報
堺伝匠館
-
住所
-
電話072-227-1001
-
定休日第3火曜日(祝日の場合は翌日)、年末年始(12/29~1/3)
-
営業時間10:00~17:00
-
アクセス南海本線「堺駅」より徒歩15分または阪堺線「妙国寺駅」より徒歩1分
-
HP
Other Metal works / 金工品一覧
- 南部鉄器
- 高岡銅器
- 山形鋳物
- 堺打刃物
- 東京銀器
- 越前打刃物
- 大阪浪華錫器
- 土佐打刃物
- 燕鎚起銅器
- 信州打刃物
- 播州三木打刃物
- 肥後象がん
- 越後三条打刃物
- 越後与板打刃物
- 千葉工匠具
- 東京アンチモニー工芸品