


- 陶磁器
- 福島県
大堀相馬焼 オオボリソウマヤキ
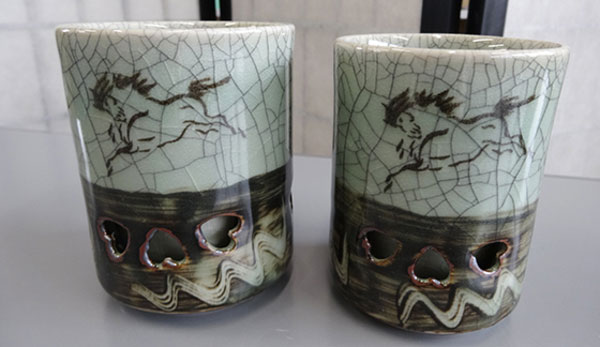
青磁釉に細かな貫入が広がる「青ひび」と、躍動感ある「走り駒」の絵付けが特徴。さらに、熱が伝わりにくく保温性にも優れた「二重焼」など、装飾性と実用性を兼ね備えています。1978年(昭和53年)、国の伝統的工芸品に指定されました。
Description / 特徴・産地
大堀相馬焼とは?
大堀相馬焼(おおぼりそうまやき)は、福島県双葉郡浪江町大堀地区を発祥とする陶器です。「青ひび」「走り駒」「二重焼」という三つの特徴で知られ、1978年(昭和53年)2月6日に国の伝統的工芸品に指定されました。
代表的な特徴の一つが、青磁釉の表面に細かな貫入が広がる「青ひび」です。素地と釉薬の収縮率の違いによって本焼きの後に細かな貫入が生まれ、冷却する過程では「貫入音」と呼ばれる澄んだ音を立てることがあります。仕上げに墨を入れることで、この繊細な文様がより鮮明に浮かび上がります。
もう一つの特徴が、馬が駆ける姿を描いた「走り駒」です。相馬地方と馬との深い関わりを背景に生まれた意匠で、熟練した筆遣いによって勢いのある姿が描かれます。青磁釉のほか、灰釉、あめ釉、白流釉など、さまざまな釉薬も用いられています。
また、内側と外側の器を重ねた「二重焼」も大堀相馬焼を代表する技法です。器の間に空間があるため、熱い飲み物を入れても外側に熱が伝わりにくく、持ちやすい構造になっています。
2011年(平成23年)の東日本大震災と福島第一原子力発電所事故によって、大堀地区の窯元は避難を余儀なくされました。その後、多くの窯元が福島県内各地などで生産を再開し、2021年(令和3年)には浪江町の「なみえの技・なりわい館」に大堀相馬焼協同組合の工房と展示販売拠点が設けられました。現在も伝統的な技術を受け継ぎながら、新たな環境で作陶が続けられています。
History / 歴史
大堀相馬焼の始まりは、江戸時代前期の元禄年間(1688~1704年)にさかのぼるとされています。当時、相馬藩領の大堀村で、半谷休閑(はんがいきゅうかん)が、製陶の技術を持つ左馬(さま)に地元の陶土を使って茶碗などを作らせ、駒絵を描いて売り出したことが発祥と伝えられています。
その後、相馬藩は陶器を地域の特産品として育成するため、技術者の養成や窯業の保護・奨励を進めました。窯業は大堀村から周辺の村々にも広がり、農家の副業として定着していきました。江戸時代末期には周辺8村に100戸を超える窯元があったとされ、販路も東北から関東などへ広がりました。この頃には、現在の大堀相馬焼を特徴づける青磁釉も用いられるようになったとされています。
明治時代になると、廃藩置県によって藩の保護を失い、他産地との競争も激しくなったことから窯元の数は減少しました。その一方で、産地では独自性を高めるための技術や意匠の改良が進みました。明治中頃には金彩による駒絵が広まり、明治末期には陶工・坂本熊次郎によって「二重焼」が考案されたと伝えられています。
大正時代には窯の改良などによる生産の近代化が進み、器の形や釉薬、絵付けも変化していきました。しかし昭和に入り、戦争の影響によって職人の不足や資材の制約が深刻になり、産地は大きな打撃を受けました。
戦後は復員者や引揚者らによって生産が再開され、1950年代には二重構造の器が「アイデアカップ」「ダブルカップ」などの名称でアメリカへ輸出され、人気を集めました。1978年(昭和53年)2月6日には、「大堀相馬焼」として国の伝統的工芸品に指定されました。
2011年(平成23年)の東日本大震災と福島第一原子力発電所事故では、大堀地区を含む浪江町の住民が避難を余儀なくされ、窯元や職人も各地へ移転しました。大堀相馬焼特有の青磁釉に用いられてきた砥山石も従来どおり使用することが難しくなり、産地では新たな原料や調合の研究を重ねながら生産の再建が進められました。
2021年(令和3年)には浪江町の「なみえの技・なりわい館」に大堀相馬焼協同組合の工房、展示販売スペース、事務所が開設されました。現在も各地の窯元と浪江町の拠点が連携しながら、技術の継承や後継者育成、新たな製品づくりに取り組んでいます。
Production Process / 制作工程
- 1.成形 まず、「成形」を行います。大堀相馬焼は、主にろくろを使用して成形します。二重焼の製品では、内側と外側になる二つの器をそれぞれ成形します。
- 2.削り仕上げ(けずりしあげ)
まだ生乾き状態の成形品を、作る製品によって高台削り、外削りなどを行います。また、「飛びかんな」という技法などで装飾を施します。「飛びかんな」とは、ろくろで器を回転させながら鉋状の道具を表面に当て、規則的な連続文様を施します。
二重焼では、内側の器を外側の器の中に収め、口縁部分を接合して一体化します。 - 3.生地加色(きじかしょく)
半乾きの成形品に、製品に応じて「花抜」、「泥塗り」、「菊押し」などの「生地加色(きじかしょく)」という工程を行います。「菊押し」とは菊の模様を施すことです。また、完全に乾燥させてから行う彫りなども行います。
赤い色は、「さるぽ」と呼ばれる鉄分を含んだ化粧泥で色付けします。ハート型の透かし装飾は「千鳥」をデザイン化したもので、全体で「波に千鳥」を表現したと言われています。 - 4.乾燥 次に「乾燥」の工程を行います。急激な乾燥は、亀裂や歪みを起こしてしまうために、まず、陰干しにした後、天日干しにします。
- 5.素焼 完全に乾燥させた作品を、900~950℃の窯の中で「焼成(しょうせい)」します。
- 6.下絵付
素焼きを終えた素地は吸水性が高まり、下絵付けを行いやすい状態になります。呉須(ごす)などの顔料を使い、筆で文様を描いていきます。
代表的な意匠は、疾走する馬の姿を描いた「走り駒」です。このほか、山水や松竹梅などの文様も描かれます。走り駒は、狩野派の筆法を取り入れたと伝えられる、勢いのある筆遣いで表現されることが特徴です。 - 7.釉かけ(くすりかけ) 作品に釉薬(ゆうやく)をかけます。浸し掛け・回し掛け・流し掛けなどの技法で釉薬をかけていきます。
- 8.本焼き
釉をかけた作品を窯に入れ、1,250~1,300℃の高温で「本焼き」をします。
本焼き後の冷却過程で、素地と釉薬の収縮率の違いによって細かな貫入(かんにゅう)が生じ、大堀相馬焼特有の「青ひび」が現れます。 - 9.上絵付け 本焼きを終えた作品は、そのまま製品として販売されるものがありますが、製品によっては、本焼き後に金液などを用いて駒絵を描く上絵付けを行います。
- 10.墨入れ 最後に、貫入をより鮮明に見せるため、表面に墨を摺り込み、余分な墨を布で拭き取ります。大堀相馬焼を特徴づける青ひびが鮮明に浮かび上がります。
Representative Manufacturers / 代表的な製造元
松永窯
-
住所
-
HP
-
電話0248-21-5334

あさか野窯 アサカノガマ
-
創業1834年 (天保5年)
-
代表志賀 喜宏
-
住所
-
HP
-
電話024-973-6320
Facility Information / 関連施設情報
なみえの技・なりわい館 大堀相馬焼コーナー
-
住所
-
定休日火曜日・水曜日
-
営業時間10:00~17:00
-
HP
Other Ceramic / 陶磁器一覧
- 伊万里焼・有田焼
- 波佐見焼
- 九谷焼
- 益子焼
- 信楽焼
- 備前焼
- 萩焼
- 小石原焼
- 美濃焼
- 常滑焼
- 砥部焼
- 笠間焼
- 唐津焼
- 薩摩焼
- 伊賀焼
- 三川内焼
- 上野焼
- 大谷焼
- 大堀相馬焼
- 壺屋焼
- 会津本郷焼
- 小代焼
- 越前焼
- 赤津焼
- 丹波立杭焼
- 四日市萬古焼
- 出石焼
- 京焼・清水焼
- 石見焼
- 天草陶磁器
- 瀬戸染付焼
- 佐渡無名異焼
- 三州鬼瓦工芸品