


- その他の工芸品
- 東京都
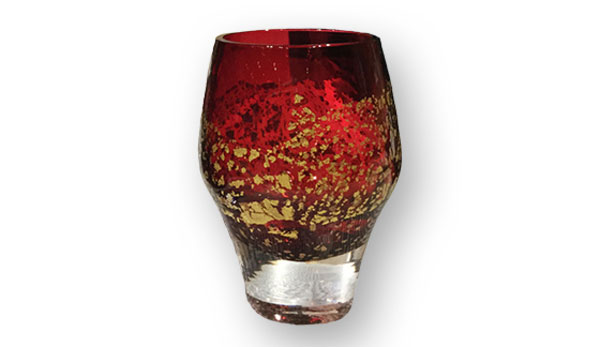
江戸硝子 エドガラス
熟練の職人が高温で溶けたガラスを手作業で成形し、宙吹きや型吹きなどの技法によって一つひとつ異なる表情を生み出す江戸硝子。透明感ややわらかな揺らぎ、手仕事ならではの温もりが魅力です。2014年(平成26年)、国の伝統的工芸品に指定されました。
Description / 特徴・産地
江戸硝子とは?
江戸硝子(えどがらす)は、東京都墨田区、江東区、江戸川区などを中心に作られているガラス製品です。2002年(平成14年)1月25日に東京都の伝統工芸品に指定され、2014年(平成26年)11月26日には国の伝統的工芸品に指定されました。
江戸硝子の大きな特徴は、溶けた硝子を職人が手作業で成形することです。
国指定の伝統的技法には、吹き竿に硝子種を巻き取り、息を吹き込みながら空中で形を整える「宙吹き」、木型や金型などを使って形を作る「型吹き」、雄型と雌型を使って硝子種を押し成形する「型押し」があります。
宙吹きでは、吹き竿を回しながら、ハシやコテなどの道具を使って形を整えます。作業中に硝子が冷えて硬くなると、再び炉で温めながら成形を繰り返します。
型吹きでは、柔らかい硝子を木型や金型の中に入れ、息を吹き込んで型に沿わせながら形を作ります。同じ型を使っても、硝子の量や温度、吹き方によってわずかな違いが生まれます。
原材料には、珪砂、ソーダ灰、石灰、カリ、酸化鉛などが伝統的に使用されてきました。製品や用途に応じて原料を調合し、高温で溶かした硝子を成形します。
タンブラー、ワイングラス、酒器、鉢、皿、花器など幅広い製品が作られ、少量多品種の生産にも対応してきたことが東京の硝子産業の特徴です。
江戸時代から明治時代にかけて育まれた硝子製造技術は、現在も東京の職人によって受け継がれています。
History / 歴史
日本では弥生時代にはすでにガラス製品が作られていましたが、その後、国内でのガラス製造はいったん衰退したと考えられています。
16世紀から17世紀にかけて、中国やポルトガル、オランダなどを通じて新しいガラス製造技術が伝わり、日本国内でも再びガラス製品が作られるようになりました。
江戸でのガラス製造は、18世紀初頭に始まったとされています。日本橋通塩町では加賀屋久兵衛が鏡や眼鏡などを、浅草では上総屋留三郎がかんざしや風鈴などを作ったと伝えられています。
江戸は人口の増加とともに大きな消費地となり、日用品や装飾品としてさまざまなガラス製品が作られるようになりました。
江戸時代後期には、食器や瓶などの日用品に加えて、寒暖計や比重計などの理化学用品も作られるようになり、硝子製造の用途は広がっていきました。
明治時代に入ると、欧州から近代的なガラス製造技術が導入されました。東京・品川には官営のガラス製造施設が設けられ、新しい技術や設備が東京の硝子産業へ広がっていきました。
1877年(明治10年)の第1回内国勧業博覧会の出品目録には、加賀屋久兵衛と熊崎安太郎の名が記録されています。
1879年(明治12年)には「東京はり製造人組合」が設立され、東京のガラス製造業者による組織化も進みました。
その後、東京では機械による大量生産とは異なる、手作業を生かした少量多品種のガラス製品づくりが発展しました。
2002年(平成14年)1月25日には東京都の伝統工芸品に指定され、2014年(平成26年)11月26日には「江戸硝子」として国の伝統的工芸品に指定されました。
現在も、宙吹き、型吹き、型押しなどの伝統的な技法によって、さまざまなガラス製品が作られています。
Production Process / 制作工程
- 1. 原料調合・溶解
珪砂、ソーダ灰、石灰などの原料を、作るガラスの種類や用途に応じて調合します。
調合した原料を溶解炉に入れ、高温で加熱して均一なガラス状に溶かします。十分に溶けたガラスは「硝子種」と呼ばれ、成形しやすい温度に保ちながら次の工程へ進みます。
着色する場合は、金属酸化物などを加えて目的の色に調整します。 - 2. 種取り
吹き竿の先端を溶けた硝子種の中に入れ、竿を回転させながら必要な量を巻き取ります。この作業を「種取り」といいます。
一度に必要な量を取る場合もあれば、大きな製品では、最初に取ったガラスを整えてから再び炉に入れ、何度か硝子種を重ねて必要な大きさにする場合もあります。
硝子の量や温度は、完成する器の大きさや厚さに大きく影響するため、職人が状態を見極めながら調整します。 - 3. 下玉づくり・吹き込み
巻き取った硝子種の形を整え、吹き竿から息を吹き込んで内部に小さな空洞を作ります。
この最初の膨らみを「下玉」とし、製品の形や大きさに合わせて再加熱しながら少しずつ膨らませます。
吹き竿を絶えず回転させることで、柔らかいガラスが一方向へ垂れないようにし、厚みや形を均一に整えます。 - 4. 宙吹き・型吹き・型押しによる成形
江戸硝子では、製品に応じて「宙吹き」「型吹き」「型押し」などの伝統的な成形技法を用います。
「宙吹き」では、型を使わず、吹き竿を回しながら息を吹き込み、ハシやコテなどの道具を使って空中で形を整えます。職人の息の強さ、竿の回転、道具の当て方によって、器の厚みや曲線を調整します。
「型吹き」では、柔らかいガラスを木型や金型の中に入れ、息を吹き込んで型の内側に沿わせながら成形します。
「型押し」では、熱い硝子種を型へ入れ、雄型と雌型を使って押し成形します。 - 5. ポンテ付け・口仕上げ
コップや鉢など、口のある器では、底側に「ポンテ」と呼ばれる別の竿を取り付け、吹き竿から本体を切り離します。
切り離した口元を再び炉で加熱して柔らかくし、ハシなどを使って口径や縁の形を整えます。
飲み口や器の縁は、用途に応じて厚みや角度を調整し、使いやすい形に仕上げます。 - 6. 再加熱・形の調整
ガラスは冷えると急速に硬くなるため、成形の途中で何度も炉に戻して再加熱します。
硝子の柔らかさを保ちながら、吹き竿やポンテを回転させ、道具を使って全体の形、厚み、底の安定、左右のバランスなどを確認します。
装飾や細部の成形を行う場合も、この段階で必要に応じて仕上げます。 - 7. 徐冷
成形を終えたガラスは、徐冷炉に入れてゆっくりと温度を下げます。
高温のガラスを急激に冷やすと、表面と内部の温度差によって応力が残り、割れや破損の原因になります。
時間をかけて均一に冷却することで内部の歪みを和らげ、安定した状態に仕上げます。 - 8. 仕上げ・検品
徐冷を終えた製品を取り出し、形状、寸法、口元、底面、表面などを確認します。
必要に応じて、竿を取り外した跡や底部を研磨し、使用しやすい状態に整えます。
最後に、ひび、傷、形のゆがみ、表面状態などを検査します。気泡やわずかな形の違いは、製品の基準や意匠によって判断されます。
一つずつ手作業で成形するため、同じ形の製品でも微妙な違いが生まれ、それぞれに江戸硝子ならではの表情が現れます。
Representative Manufacturers / 代表的な製造元
田島硝子 タジマガラス
-
住所
-
HP
-
電話03-3652-2727
-
見学不可

岩澤硝子株式会社 イワサワガラス
東京都指定伝統工芸品「江戸硝子」の窯元として、東京都知事認定伝統工芸士を中心に手作りのガラスにこだわり、製作し続けてまいります。
-
創業1951年 (昭和26年)
-
定休日年末年始、日曜、土曜は不定休 岩澤硝子工場内ショップ
-
代表岩澤 宏太
-
営業時間9:00~17:00
-
住所
-
HP
-
電話03-3616-0401
Other Other crafts / その他の工芸品一覧
- 江戸切子
- 甲州印伝
- 京扇子
- 丸亀うちわ
- 岐阜提灯
- 房州うちわ
- 山鹿灯籠
- 京うちわ
- 天童将棋駒
- 江戸硝子
- 江戸からかみ
- 八女提灯
- 尾張七宝
- 福山琴
- 京表具
- 江戸木版画
- 播州毛鉤
- 甲州手彫印章
- いずみガラス
- 越中福岡の菅笠
- 江戸表具
- 江戸べっ甲
- 三線
- 東京琴
- 東京三味線
- 東京手彫り印章
- 長崎べっ甲